Koje su potrebne temperature vode za vakuumski rezervoar za dimenzionisanje i rezervoar za vodu za prskanje tokom proizvodnje ekstruzijskih PE cevi?
Zahtjevi za kontrolu temperature vode za vakuumske rezervoare za vodu iz PE cijevi i spremnike vode za prskanje:
Osnovni principi se mogu sažeti na sledeći način: temperatura vode u rezervoaru za regulaciju prečnika vakuuma treba da se održava na relativno visokom nivou, dok temperaturu vode u rezervoaru za hlađenje raspršivača treba postepeno smanjivati; u međuvremenu, temperaturna razlika između svake faze mora biti strogo kontrolisana kako bi se spriječilo da materijali cijevi razviju unutrašnja naprezanja, savijanje ili površinske pukotine tokom procesa hlađenja.
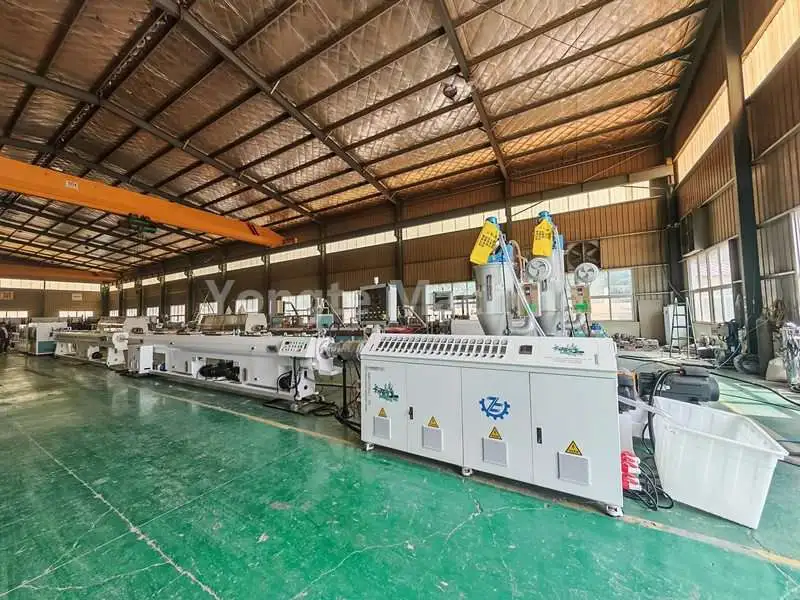
I. Vakuumski rezervoar za vodu za dimenzioniranje (odjeljak za dimenzioniranje)
Preporučena temperatura vode: 30–50°C. Za konvencionalne PE cijevi za dovod vode malog promjera, temperatura se obično održava između 35-45°C; za cijevi s debelim zidovima velikog promjera poželjno je održavati temperaturu između 45-50°C.
1. Zašto temperatura vode ne bi trebala biti preniska: PE cijevi koje su svježe ekstrudirane iz kalupa još uvijek su u rastopljenom, mekom stanju; ako dođu u direktan kontakt sa hladnom vodom, tvrda ljuska može se trenutno formirati na zidu cijevi dok unutrašnjost ostaje u rastopljenom stanju. Ovo može stvoriti značajno unutrašnje naprezanje, čineći cijevi podložnijim pucanju i povećavajući rizik od deformacije puzanja u kasnijim fazama obrade. Dodatno, brzo hlađenje površinskog sloja može dovesti do površinskih defekata kao što su udubljenja, udubljenja i uzorci narandžine kore. Za cijevi debelih stijenki, prekomjerna temperaturna razlika između unutrašnje i vanjske površine može dodatno pogoršati zaobljenost cijevi.
2. Tipične pojave kada je temperatura vode preniska ili previsoka: kada temperatura vode padne ispod 25°C, unutrašnji napon u materijalu cijevi se povećava, čineći cijevi podložnim savijanju i povećavajući broj površinskih defekata; kada temperatura vode pređe 55°C, nedovoljan kapacitet hlađenja usporava brzinu stvrdnjavanja stijenke cijevi, a efekat vakuuma može uzrokovati stanjivanje stijenke cijevi, što kasnije dovodi do fluktuacija u vanjskom prečniku i prevelike ovalnosti.
3. Vakuumska komora koristi toplu vodu za oblikovanje, što omogućava da se čvrsta koža postepeno formira na površini materijala cijevi, koristeći negativni tlak za stabilizaciju vanjskog prečnika.
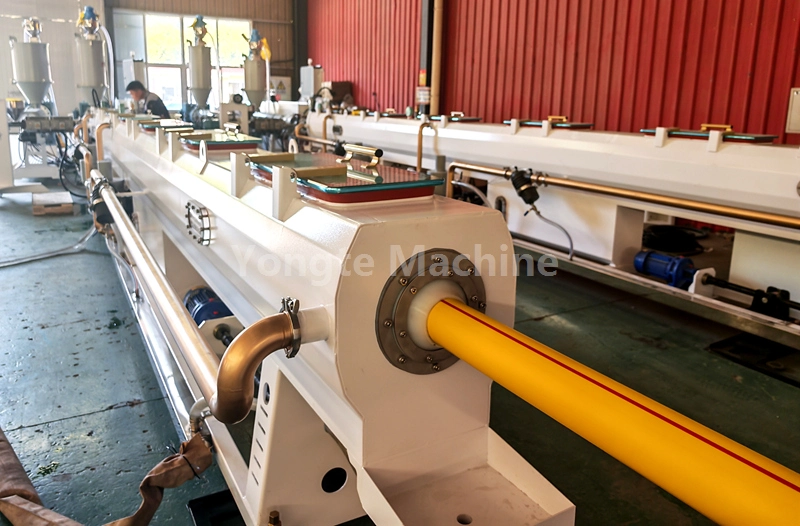
II. Sprej za rashladnu vodu (poslije hlađenja; obično se sastoji od 1-3 zone prskanja)
Treba usvojiti postupni pristup hlađenju; direktno hlađenje hladnom vodom sobne temperature u jednom koraku se ne preporučuje.
1. Prva faza prskanja je pozicionirana u blizini vakuum komore; temperaturu vode treba održavati između 25-35°C, služeći prvenstveno kao prelazni korak hlađenja. U drugoj fazi prskanja temperatura vode treba da bude kontrolisana između 20-28°C. Završna faza prskanja može koristiti vodu na temperaturi okoline (18-25°C), s ciljem konačnog smanjenja ukupne temperature cjevovoda ispod 40°C prije nego što se pređe na fazu izvlačenja.
2. Treba napomenuti da temperatura vode iz slavine ljeti može biti i do 28–32°C, dok zimi može pasti ispod 10°C. Zimi se hladna voda ne smije prskati direktno na cijevi koje odmah izlaze iz vakuumske komore; ako temperaturna razlika prelazi 20°C, rizik od problema s kvalitetom će se značajno povećati.
3. Svrha raspršivača je kontinuirano olakšavanje provođenja topline od jezgrenog sloja stijenke cijevi prema van, omogućavajući da se temperature unutar i izvan cijele cijevi postepeno izjednače, čime se postiže potpuno stvrdnjavanje i eliminiše potencijalno odskočno savijanje koje može nastati nakon naknadnih operacija povlačenja i rezanja.
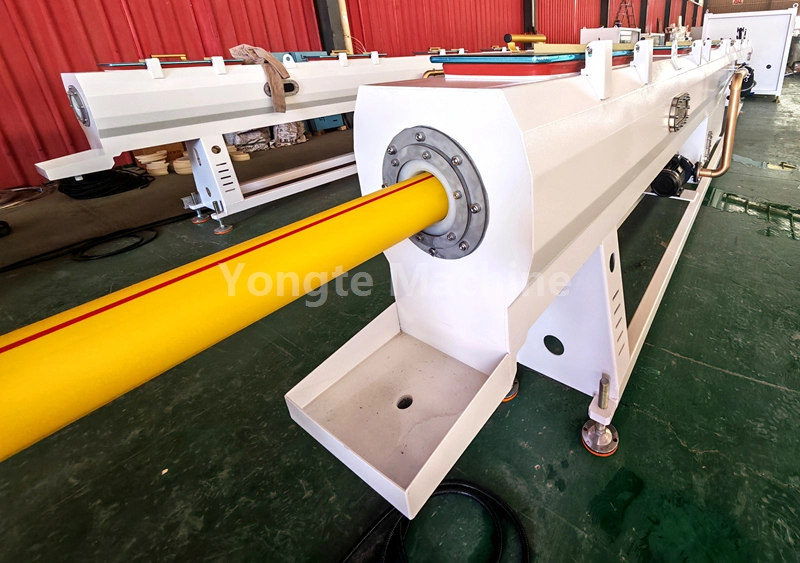
III. Ključne razlike između različitih proizvoda
1. PE cijevi za vodosnabdijevanje su tipično debelozidne cijevi koje su pod pritiskom; za vakuumske komore, poželjno je da temperatura vode bude unutar višeg raspona (40-50°C), u kombinaciji sa segmentiranim prskanjem, uz striktno kontroliranje temperaturne razlike kako bi se smanjila unutrašnja naprezanja i osigurala dugoročna statička hidraulička performansa.
2. Za PE cijevi sa tankim zidovima ili cijevi za cijevi, zbog njihove relativno tanke debljine stijenke i malog kapaciteta skladištenja topline, temperatura vode u vakuumskoj komori može se održavati između 30-40°C; u takvim uslovima, parametri hlađenja sprejom mogu biti na odgovarajući način opušteni, iako upotreba naglih metoda hlađenja ostaje obeshrabrena.
3. HDPE cijevi velikog prečnika općenito se odnose na cijevi sa nominalnim vanjskim prečnikom većim od 315 mm; ove cijevi imaju veću debljinu zida i veći toplinski kapacitet. Shodno tome, temperaturu vode u vakuumskoj komori treba dodatno povećati na 45–50°C, shodno tome povećati broj faza raspršivanja i na odgovarajući način produžiti vrijeme hlađenja; u suprotnom, ako se unutrašnji zid previše sporo hladi, cijevi se mogu lako deformirati.

IV. Praktične kontraindikacije
1. Direktno uvođenje niske temperature hladne vode u vakuumski rezervoar za vodu je strogo zabranjeno, jer je to primarni uzrok pucanja i savijanja materijala cijevi; temperaturna razlika između vakuum rezervoara i prve sekcije za prskanje ne bi trebalo da prelazi 20°C; u suprotnom, rizik za integritet cijevi će se naglo povećati. Osim toga, temperatura izlazne vode na završnom dijelu ne smije biti pretjerano visoka; ako cjevovod ostane previše fleksibilan pri ulasku u fazu vuče, može biti pretjerano rastegnut tokom vuče, što dovodi do smanjenja debljine zida.
2. Kada proizvodnja radi stabilno, preporučljivo je opremiti vakuum komoru jedinicom za grijanje ili izmjenu toplote na konstantnoj temperaturi, dok sistem za cirkulaciju vode raspršivanjem treba biti opremljen rashladnim tornjem za kontrolu temperature.
3. Osim toga, tokom procesa proizvodnje, pažnja se mora obratiti na dinamičku stabilnost temperature vode: fluktuacije temperature okoline između dana i noći, kao i prirodni porast temperature rezervoara za vodu nakon kontinuiranog rada opreme, mogu uzrokovati odstupanje stvarne temperature vode od podešenog raspona. Stoga bi operateri trebali provoditi redovne inspekcije i zapisivati nalaze, blagovremeno prilagođavati parametre opreme za kontrolu temperature i spriječiti značajne fluktuacije temperature vode.
4. Prilikom prelaska na proizvode različitih specifikacija, temperaturu vode u svakom dijelu rezervoara za vodu treba unaprijed podesiti; tek nakon što se temperatura stabilizuje, mašina treba da se pokrene i da se unese materijal za napajanje, čime se izbegava neusaglašenost serije uzrokovana neispunjenjem temperature vode zahtevanim standardima.
5. Ako je tvrdoća vode na mjestu proizvodnje previsoka, također je potrebno redovno čistiti naslage kamenca na unutrašnjim zidovima rezervoara za vodu kako bi se spriječilo začepljenje kamenca u cijevima za izmjenu topline, što bi inače moglo ugroziti performanse kontrole temperature.
Prethodno:Koja je ocjena tlaka PE cijevi?