Uzroci i rješenja za neusklađenost WPC lajsni za vrata
Uzroci i rješenja za neusklađenost WPC traka za vrata (savijanje, asimetrične trake, nejednaka debljina, uvijanje)
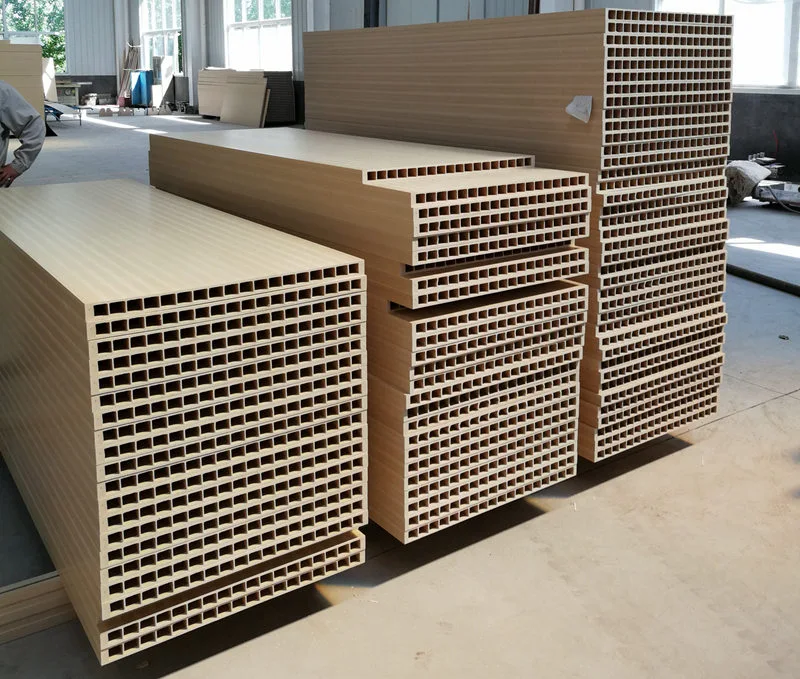
WPC vrata se proizvode kompozitnom obradom PVC-a i drvenog praha; ova vrata obično imaju šuplju strukturu i formiraju se u jednom koraku pomoću ekstruzionog kalupa. Šuplja unutrašnjost obično je opremljena sa višestrukim ojačavajućim rebrnim trakama kako bi se poboljšala ukupna čvrstoća profila. Ako se ove rebraste trake izobliče, to ne samo da će uticati na ravnost površine, već će i ugroziti strukturnu potpornu sposobnost profila, potencijalno sprečavajući da se armaturna čelična obloga pravilno umetne tokom naknadne montaže panela vrata – čime direktno utiče na kvalitet i performanse ugradnje gotovih vrata. Koristeći svoje opsežno iskustvo u proizvodnji, Yongte inženjeri su identifikovali uobičajene uzroke izobličenja rebraste trake tokom procesa ekstruzionog oblikovanja za vrata od drveta i plastike i razvili odgovarajuća, delotvorna rešenja. Ova rješenja omogućavaju proizvodnim tehničarima da brzo dijagnosticiraju i lociraju problem, brzo prilagode proizvodne parametre i postavke opreme, smanje stopu kvarova i osiguraju dosljedan kvalitet proizvodnje za drvo-plastične profile vrata. Sljedeći odjeljak će sistematski razložiti specifične manifestacije i metode rješavanja za svaki potencijalni uzrok, raspoređene prema njihovom nivou prioriteta.
Izobličenje traka za ojačanje WPC vrata općenito se odnosi na unutarnje armaturne trake; Uobičajene manifestacije uključuju: bočno odstupanje ili savijanje traka u obliku slova S, neravnomjernu debljinu (neki dijelovi su deblji ili tanji od drugih), ukupno uvijanje trake, u težim slučajevima, razdvajanje trake za ojačanje i vanjskog zida, neusklađenost šupljine ili povratna deformacija nakon hlađenja i oblikovanja.
Mehanizam jezgra: neravnomjerno pražnjenje materijala iz glave mašine → asimetrična otpornost na oblikovanje → nedosljedna kontrakcija hlađenja → nakrivljena raspodjela vučne sile.
1、WPC vrata za matricu i kalup (najčešći – dajte prioritet rješavanju problema)
uzrok
1. Neravnoteža protočnog kanala kalupa: značajna razlika u otporu protoka između rebrastog dijela i vanjskog zida; dovodni kanal za rebro je preuzak ili predugačak, što rezultira sporijim protokom materijala u odnosu na vanjski zid, što uzrokuje povlačenje i savijanje rebra; ili lokalizirana akumulacija materijala u kanalu protoka rebra dovodi do fluktuirajućih brzina protoka.
2. Nejednak jednostrani zazor u rebrastom kalupu: jedna strana ivice matrice ima veći razmak dok druga strana ima manji razmak; ispušteni materijal je deblji s jedne strane i tanji s druge strane, što rezultira inherentnom tendencijom savijanja pri izbacivanju.
3. Neravnomjerna distribucija temperature matrice: područje rebara doživljava previsoke temperature, čineći talinu previše fluidnom i sklonom rastezanju i odstupanju; područje rebra doživljava pretjerano niske temperature, što rezultira visokom elastičnošću taline i visokim unutrašnjim naprezanjem, što može dovesti do odskoka i izobličenja nakon izbacivanja kalupa.
4. Nakupljanje ugljika u glavi kalupa; Koks od drveta u prahu prianja na kanale za protok armature, što dovodi do lokaliziranog začepljenja materijala, fluktuacija brzine protoka i periodičnog neusklađenosti šipki za armaturu.
5. Šipke za ojačanje (potporne šipke jezgre matrice) su deformirane ili labave; štap za pozicioniranje jezgra matrice nije poravnat, što znači da pozicija formiranja armature nije u centru, što rezultira direktnim odstupanjem armature tokom ekstruzije.
način da se nosite sa situacijom
1. Priprema matrice: Izbrusiti kanal za protok rebra kako bi se izbalansirale brzine pražnjenja između vanjskog zida i rebra; na odgovarajući način proširiti položaj rebra unutar kanala za protok kako bi se osigurala adekvatna opskrba rebrastim materijalom; brzina protoka rebra treba biti nešto jednaka ili nešto sporija od one na vanjskom zidu; protok vanjskog zida ne smije biti znatno brži.
2. Kalibrirajte otvor otvora matrice i ravnomjerno podesite rub za ojačanje; pregledajte potpornu šipku jezgre matrice, zaključajte i poravnajte njenu koaksijalnost i zamijenite sve deformirane potporne šipke.
3. Zonska kontrola temperature: Temperatura u zoni ojačanja jezgre kalupa treba da bude nešto niža od one na vanjskom zidu kako bi se smanjila tečnost taline i minimizirao odbijanje; ukupna temperatura ne smije prelaziti 185°C (za PVC kompozite drvo-plastika, kako bi se spriječilo karboniziranje drvnog praha).
4. Redovno uklanjajte kalup kako biste očistili nakupljeni koks iz koksnog materijala; tokom zastoja mašine, primenite toplotnu izolaciju kako biste sprečili karbonizaciju praha drveta i prianjanje na zidove.
2、WPC vrata Formulacija i faktori materijala
uzrok
1. Neravnomjerna raspodjela veličine čestica i visok sadržaj vlage: kada se vlaga zagrije, ona se pjeni, stvarajući mjehuriće unutar matrice; to dovodi do nedosljedne lokalne čvrstoće i neravnomjernog skupljanja pri hlađenju, što rezultira savijanjem; ako je drveni prah previše grub, modul elastičnosti rastaljenog materijala pokazuje značajne fluktuacije.
2. Neravnoteža podmazivanja – Prekomjerno vanjsko klizanje: površina rastopa je previše klizava, što rezultira lošim kontaktom između rebra i navlake za oblikovanje, što može dovesti do odstupanja; – Nedovoljno vanjsko klizanje: Visoko trenje uzrokuje deformaciju rebra pri jednostranom povlačenju čahure za oblikovanje; – Nedovoljno unutrašnje klizanje: Visoka elastičnost topljenja dovodi do odskoka nakon izbacivanja iz kalupa.
3. Prekomjeran sadržaj punila kalcijum karbonata: smanjuje duktilnost taline i smanjuje žilavost vrata, čineći materijal osjetljivim na vlačnu distorziju.
4. Neravnomjerno miješanje materijala i šaržna varijacija: periodične promjene viskoziteta taline, promjenjive debljine armaturnih šipki i pojava S-savijanja.
način da se nosite sa situacijom
1. Sušenje drvenog praha – kontrolisan sadržaj vlage <1%; ujednačena veličina čestica drvnog praha kako bi se spriječilo prekomjerno stvaranje grubog praha.
2. Fino podesite sistem podmazivanja: smanjite prekomerno spoljno trenje; osigurati dovoljno unutrašnje trenje za poboljšanje homogenosti taline; napravite manja podešavanja na stabilizatoru kako biste zajamčili termičku stabilnost.
3. Stabilan proces miješanja: Temperatura miješanja velike brzine i temperatura ispuštanja hlađenja su konstantne, a vrijeme miješanja po šarži je konzistentno.
3、Calibration Forming Cooling System (Faza formiranja je kritična za oblikovanje rebara)
uzrok
1. Asimetrija između lijevog i desnog rukava za formiranje vakuuma: pretjerano usisavanje vakuuma na jednoj strani povlači rebra prema toj strani, uzrokujući neusklađenost rebara; prekomjerni vakuum direktno povlači rebra tankih stijenki, što rezultira deformacijom; nedovoljan vakum sprečava da profil pravilno prianja na navlaku za formiranje, što dovodi do pozicione nestabilnosti.
2. Neravnomjerno hlađenje vodenog kanala šupljine kalupa: unutrašnja strana se brzo hladi i rano se skuplja, što dovodi do stvrdnjavanja; vanjska strana se sporije hladi i nastavlja se skupljati, stvarajući razliku skupljanja koja uzrokuje savijanje šipke armature nakon hlađenja.
3. Istrošenost ili neusklađenost ulaznog otvora za vođicu na čahuri za oblikovanje: kada je profil umetnut u čauru za oblikovanje, nije centriran, što dovodi do toga da se rebro na silu savija van poravnanja.
4. Unutrašnja rebra čahure za formiranje odgovaraju neravninama i stepenicama šupljine kalupa; jednostrani otpor trenja je visok.
način da se nosite sa situacijom
1. Nezavisno podesite vakuum na obje strane kako biste osigurali uravnotežen nivo vakuuma; ne povećavajte vakuum proizvoljno; nivo vakuuma u područjima sa tankim zidovima treba na odgovarajući način smanjiti.
2. Pregledajte vodeni krug da li ima curenja ili začepljenja; očistite sve začepljene prolaze za vodu; ugraditi dodatne krugove vode za hlađenje na položaje odgovarajućih šupljina kalupa kako bi se osiguralo ravnomjerno hlađenje; pratiti temperaturu ulazne i izlazne vode.
3. Podesite stanicu za podešavanje kako biste osigurali da su glava matrice, čaura za podešavanje i mehanizam za vuču koaksijalni; izbrusiti sve neravnine na navlaci za podešavanje; zamijenite čauru za podešavanje ako se otkrije jako trošenje.
4、Trakcija i proces ekstruzije glavne mašine
uzrok
1. Neravnomjerna sinhronizacija vuče ili neujednačena napetost kaiša (nejednaka napetost na lijevoj i desnoj strani); neravnomjerna vertikalna ili bočna vučna sila (jedna strana čvršća od druge), izlaganje profila bočnim silama i uzrok savijanja unutrašnjih rebara; fluktuirajuća brzina vuče (razlikuje se između brze i spore), što rezultira promjenama u izduženju rebara.
2. Neusklađenost između brzine ekstruzije i brzine izvlačenja: Ako je brzina izvlačenja previsoka, rebro se rasteže i stanji, stvarajući zatezna unutrašnja naprezanja; nakon uklanjanja iz procesa crtanja, odbija se i savija; ako je brzina izvlačenja preniska, rebro je komprimirano i izbočeno, podvrgnuto deformaciji.
3. Nestabilna brzina rotacije vijaka; fluktuirajući pritisak taline: pulsirajuće pražnjenje, periodične varijacije u debljini rebara, pokazujući talasastu zakrivljenost.
4. Razmak (zračni razmak) između mlaznice matrice i čahure za oblikovanje nije tačan: ako je zračni razmak predugačak, rastopljeni materijal će se slobodno rastegnuti u zraku, čineći ga sklonim odstupanja; ako je zračni razmak prekratak, to može uzrokovati sudaranje materijala s matricom.
način da se nosite sa situacijom
1. Kalibracija traktora: Osigurajte ujednačenu napetost remena s obje strane i provjerite istrošenost remena; provjeriti stabilnost brzine povlačenja.
2. Uskladite brzine ekstruzije i izvlačenja: Držite stopu istezanja rebra na minimumu; za drvo-plastične profile težite najnižem mogućem stepenu rastezanja kako biste smanjili unutrašnje naprezanje.
3. Održavanje stabilnog pritiska u sistemu; provjerite da li je zaslon filtera začepljen; osigurajte da je konfiguracija sita filtera prikladna za minimiziranje pulsiranja tlaka.
4. Vazdušni razmak treba držati unutar 10-20 mm kako bi se spriječilo bilo kakvo bočno pomicanje profila prije nego što uđe u navlaku za oblikovanje.
5、Završni odskok (šipke za pojačanje se postupno deformiraju nakon što je hlađenje završeno)
Uzrok: Preostalo unutrašnje naprezanje, neodgovarajući gradijent hlađenja, prebrzo hlađenje površine, stalna unutrašnja kontrakcija i naknadna deformacija rebra. Protumjere: Produžite dužinu rezervoara za rashladnu vodu i dodajte naknadno hlađenje; podesite gradijent hlađenja od visokog ka niskom i izbegavajte naglo hlađenje; na odgovarajući način smanjiti omjer izvlačenja.